ट्रांसफार्मर उत्पादन प्रक्रिया
सामान्य संचालन चरण ट्रान्सफ़ॉर्मर निम्नानुसार हैं:
1. कोर प्रोसेसिंग में, कोर सामग्री आमतौर पर कोल्ड-रोल्ड ग्रेन ओरिएंटेड इलेक्ट्रिकल स्टील स्ट्रिप होती है, और ट्रांसफार्मर के प्रदर्शन और अनुप्रयोग के अनुसार उपयुक्त ग्रेड की सिलिकॉन स्टील शीट का चयन किया जाता है, जैसे कि साधारण सिलिकॉन स्टील शीट, उच्च पारगम्यता वाली सिलिकॉन स्टील शीट, लेजर स्कोर्ड सिलिकॉन स्टील शीट आदि। आयरन कोर सामग्री का चयन करने के बाद, आयरन कोर को काटा और स्टैक किया जाता है। रोल्ड इलेक्ट्रिकल स्टील स्ट्रिप को पेशेवर कटिंग लाइनों के माध्यम से "अनुदैर्ध्य कटिंग" और "अनुप्रस्थ कटिंग" से गुजारा जाता है, और स्वचालित रूप से आयरन कोर कॉलम और आयरन योक में स्टैक किया जाता है। चरणबद्ध स्टैकिंग या स्टेप-बाय-स्टेप स्टैकिंग विधि का उपयोग किया जा सकता है, और स्टेप-बाय-स्टेप स्टैकिंग से उत्तेजना धारा और नो-लोड हानि को कम किया जा सकता है। आयरन कोर शीट पर पोजिशनिंग होल पंच करने से स्टैकिंग दक्षता और आयरन कोर की गुणवत्ता में सुधार हो सकता है, लेकिन सिलिकॉन स्टील शीट के प्रदर्शन पर पंचिंग के प्रभाव पर ध्यान दिया जाना चाहिए।
2. लौह कोर संयोजन: लौह कोर की प्रक्रिया पूरी होने के बाद, स्टैक्ड लौह कोर कॉलम और लौह योक को एक साथ जोड़ा जाता है। उच्च क्षमता वाले ट्रांसफार्मरों के लिए, तापमान वृद्धि को नियंत्रित करने के लिए लौह कोर में तेल मार्ग जोड़े जाने चाहिए। संयोजन के दौरान, यह सुनिश्चित करना आवश्यक है कि लौह कोर की ऊर्ध्वाधरता और लेमिनेशन की समतलता निर्धारित मानकों को पूरा करती हो।
3. वाइंडिंग एक महत्वपूर्ण चरण है, और ट्रांसफार्मर के वोल्टेज, क्षमता और उद्देश्य के आधार पर उपयुक्त तारों का चयन किया जाना चाहिए, जैसे आयताकार ऑक्सीजन रहित तांबे के तार, गोलाकार तार, ट्रांसपोज़्ड तार आदि। तारों पर बाहरी इन्सुलेशन परत होनी चाहिए। इसके बाद, वाइंडिंग विधि का चयन करें। सामान्य वाइंडिंग प्रकारों में लेयर्ड, कंटीन्यूअस, टैंगल्ड, स्पाइरल आदि शामिल हैं। ट्रांसफार्मर की डिज़ाइन आवश्यकताओं और प्रदर्शन विशेषताओं के आधार पर उपयुक्त वाइंडिंग विधि का चयन करें। वाइंडिंग विधि में अर्ध-स्वचालित या पूर्णतः स्वचालित वाइंडिंग मशीनों का उपयोग किया जाता है ताकि वाइंडिंग के घुमावों की संख्या, व्यास, फुट की स्थिति, दिशा आदि डिज़ाइन आवश्यकताओं को पूरा करें। वाइंडिंग प्रक्रिया के दौरान, तार पैकेज की समतलता, टेप की चौड़ाई, स्लीव की लंबाई आदि पर ध्यान दिया जाना चाहिए। अंतिम वाइंडिंग पूरी होने के बाद, वाइंडिंग को डिज़ाइन की आकार और आकृति आवश्यकताओं को पूरा करने के लिए आकार दिया जाना चाहिए, जैसे लेयर्ड वाइंडिंग के लिए परतों के बीच समतलता सुनिश्चित करना और कंटीन्यूअस वाइंडिंग के लिए सटीक ट्रांसपोज़िशन सुनिश्चित करना।
4. इन्सुलेशन सामग्री का चयन करें। आमतौर पर उपयोग की जाने वाली इन्सुलेशन सामग्रियों में इन्सुलेशन पेपर, इन्सुलेशन कार्डबोर्ड, इलेक्ट्रिकल फिल्म, एपॉक्सी रेज़िन आदि शामिल हैं। ट्रांसफार्मर के इन्सुलेशन स्तर और उपयोग वातावरण के अनुसार उपयुक्त इन्सुलेशन सामग्री का चयन करें। चयन के बाद, इन्सुलेशन उत्पादन कार्यशाला इन्सुलेशन सामग्रियों को विभिन्न आकारों और आकृतियों के इन्सुलेशन भागों में संसाधित करती है, जैसे कि इन्सुलेशन सिलेंडर, वाइंडिंग पैड, विभाजन, कार्डबोर्ड सिलेंडर आदि। इन इन्सुलेशन भागों का उपयोग वाइंडिंग को लौह कोर से और वाइंडिंग को आपस में अलग करने के लिए किया जाता है, जिससे ट्रांसफार्मर का इन्सुलेशन प्रदर्शन सुनिश्चित होता है। अंत में, वाइंडिंग असेंबली को लीड से जोड़ें, वाउंड वाइंडिंग को लौह कोर कॉलम पर माउंट करें, और वाइंडिंग और लौह कोर के बीच सटीक फिट और स्थिति सुनिश्चित करने के लिए लौह योक लेमिनेशन डालें। वाइंडिंग के लीड को कनेक्ट करें। उच्च धारा और निम्न वोल्टेज लीड के लिए केबल के बजाय कॉपर बसबार या कॉपर ट्यूब का उपयोग किया जाता है। उच्च वोल्टेज टैप लीड को केबल के माध्यम से टैप चेंजर तक ले जाया जाता है, और उच्च वोल्टेज हेड एंड की मध्य आउटगोइंग लाइन को इन्सुलेटेड ट्यूबों के माध्यम से उच्च वोल्टेज बुशिंग तक ले जाया जाता है। लीड और बसबार मजबूती से जुड़े होने चाहिए और उनका विद्युत प्रदर्शन अच्छा होना चाहिए।
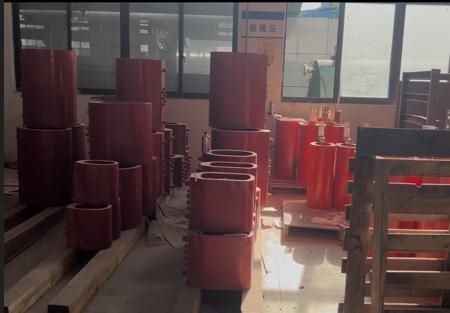
5. बॉडी किट और लीड्स की असेंबली के बाद, इन्सुलेशन सामग्री से नमी को हटाने और ट्रांसफार्मर के इन्सुलेशन प्रदर्शन और स्थिरता में सुधार करने के लिए गैस-फेज सुखाने की विधि का उपयोग करके पूरे लोहे के कोर और वाइंडिंग को सुखाया जाता है।
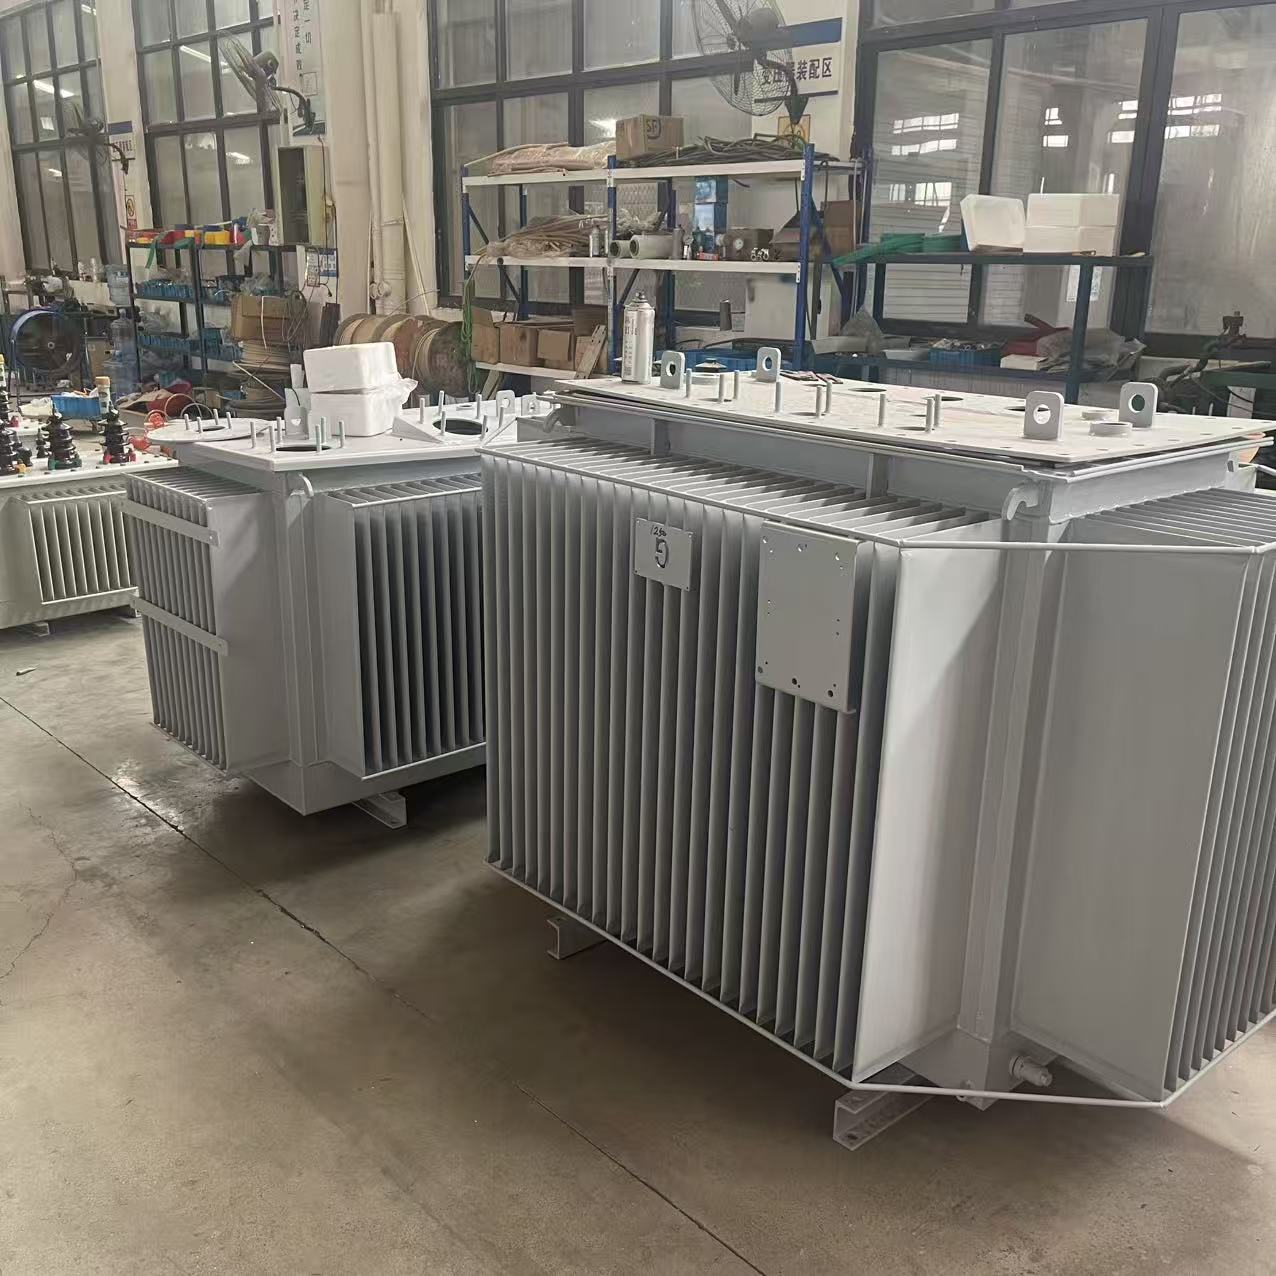
6. ईंधन टैंक के निर्माण में आमतौर पर Q235 स्टील का उपयोग किया जाता है, और ईंधन टैंक के ढक्कन के आउटलेट स्लीव वाले हिस्से में चुंबकीय तरंगों को कम करने के लिए अक्सर गैर-चुंबकीय स्टील का उपयोग किया जाता है। ईंधन टैंक के डिज़ाइन ड्राइंग के अनुसार कटिंग की जाती है, और फिर कटिंग, बेंडिंग, ड्रिलिंग आदि जैसी मशीनिंग प्रक्रियाओं द्वारा ईंधन टैंक के विभिन्न घटकों का निर्माण किया जाता है। ईंधन टैंक की सीलिंग और मजबूती सुनिश्चित करने के लिए तैयार घटकों को वेल्ड और असेंबल किया जाता है। वेल्डिंग के बाद, वेल्ड सीम का निरीक्षण किया जाता है। अंत में, ईंधन टैंक को पूरी तरह से पेंट किया जाता है, और पेंट के चिपकने की क्षमता को बेहतर बनाने के लिए प्राइमर स्प्रे करने से पहले शॉट ब्लास्टिंग या सैंडब्लास्टिंग की जाती है।
7. ऊपर दिए गए चरण 7 को पूरा करने के बाद, ट्रांसफार्मर के विभिन्न घटकों, जैसे कि बॉडी, ऑयल टैंक, बुशिंग, ऑयल पिलो, ऑयल पंप, फैन, एंड कंट्रोल बॉक्स आदि की अंतिम असेंबली करें, ताकि यह सुनिश्चित हो सके कि वे सही ढंग से स्थापित और विश्वसनीय रूप से जुड़े हुए हैं।
8. संपूर्ण प्रक्रिया का अंतिम और सबसे महत्वपूर्ण चरण स्वीकृति चरण है, जो परीक्षण है: ट्रांसफार्मर को कई कठोर परीक्षणों से गुजरना पड़ता है, जिनमें नियमित परीक्षण, प्रकार परीक्षण और इन्सुलेशन प्रतिरोध परीक्षण, परावैद्युत हानि परीक्षण, वोल्टेज सहन परीक्षण, आंशिक डिस्चार्ज परीक्षण, नो-लोड परीक्षण, शॉर्ट-सर्किट परीक्षण आदि जैसे विशेष परीक्षण शामिल हैं, ताकि यह सत्यापित किया जा सके कि ट्रांसफार्मर का प्रदर्शन और गुणवत्ता मानक आवश्यकताओं को पूरा करती है या नहीं।
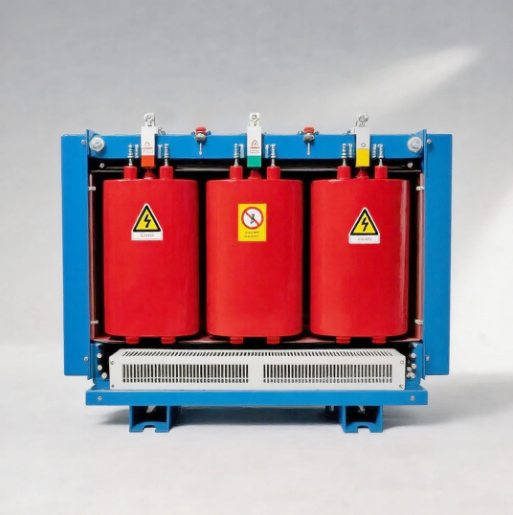
ऊपर ट्रांसफार्मर को पूरा करने की सभी प्रक्रियाएँ बताई गई हैं, लेकिन ट्रांसफार्मर के प्रकार के आधार पर उत्पादन प्रक्रिया में थोड़ा बहुत अंतर हो सकता है। उदाहरण के लिए, इन्सुलेशन करते समय शुष्क प्रकार का ट्रांसफार्मरइसलिए, मजबूत इन्सुलेशन परत बनाने के लिए एपॉक्सी राल को क्यूरिंग एजेंट के साथ मिलाकर कॉइल या लोहे के कोर पर डालना आवश्यक है।